这是一块铜部件。
现场遇到的问题很直接:拒焊,不上锡。
先酸洗,再抛光,然后做表面保护,仍然焊不上。用砂纸重新打磨,还是没有改善。后来干脆把铜件剪开一个切口,尝试焊接内部刚暴露出来的铜,结果依旧拒焊。
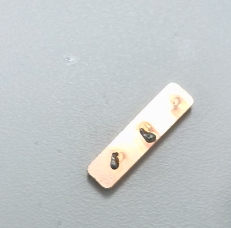
但换成另一块铜材,在相同焊接条件下,却可以正常上锡。
这种情况下,问题还能只归到表面氧化和清洗不净吗?
刚露出的铜也焊不上,说明了什么?
它至少说明:原有保护膜、外层氧化物和表面抛光状态,已经不足以解释全部现象。
但这还不能直接证明“材料成分一定有问题”。切口铜面在空气中仍会快速改变表面状态;剪切或打磨也可能带入污染、毛刺和变形层。铜件的尺寸和导热能力还会改变焊接位置的实际升温速度。
因此,这一步的意义不是直接定责,而是把排查范围从“只看表面处理”扩大到材料、热过程和焊接体系。
为什么表面处理做了一遍又一遍,问题仍然不变?
酸洗、抛光、打磨和保护,主要改变的是材料表面的氧化物、污染和界面状态。
如果真正限制润湿的是焊点温度没有达到有效窗口、助焊剂与表面体系不匹配、焊料状态异常,或者铜材实际牌号、成分及加工状态与预期不一致,那么不断重复表面处理,只会重复做同一方向的尝试。
看到异常发生在表面,不代表原因一定只来自表面。
同样写着“纯铜”,为什么实际可焊性还可能不同?
“纯铜”只是一个宽泛描述,不能代替完整的材料信息。
实际生产中,还需要核对具体牌号、成分范围、纯度、脱氧方式、加工状态、热处理状态以及表面是否受到加工介质污染。即使名称相近,不同批次材料的组织和微量成分也可能存在差异。
这些差异是否已经大到足以造成拒焊,不能靠猜测,需要通过受控对照和材料检测确认。
同时还要注意:铜的导热能力较强。即使焊台、焊料和设定温度相同,不同尺寸、厚度和结构的铜件,焊点处实际达到的温度和保持时间也可能不同。因此,“相同焊接条件”最好落实到焊点实测温度,而不只是设备设定值相同。
怎样判断问题是不是跟着材料走?
建议建立一组受控对照,而不是继续随机换药水。
1. 固定焊接变量
使用同一批焊料、同一种助焊剂、相同的操作方式和加热程序。记录焊点实际温度、接触时间以及铜件尺寸和夹持方式。
2. 统一表面制样
问题材料和已知可焊材料采用同一种清洁、打磨或切面制备方式,避免一个样品用砂纸、另一个样品用化学清洗,导致对照失去意义。
3. 观察润湿过程
不要只记录“最后有没有焊上”。还要观察焊料是否铺展、是否收缩成球、润湿时间是否明显变长,以及焊后界面是否容易剥离。
4. 让问题材料交叉验证
把问题材料与正常材料放在同一套焊接条件下比较;再更换经过确认的助焊剂或焊接程序进行交叉测试。如果异常始终跟着某一块或某一批材料走,材料因素的优先级才会明显上升。
5. 回到材料源头核对
核对采购牌号、材质证明、批次记录和供应商信息。必要时进行成分检测;常规元素筛查可以提供方向,但涉及微量杂质或更精确的材料判定时,应使用适合的实验室检测方法,不能只依赖一次手持仪器读数。
排查时不要遗漏这几条路径
- 表面仍有油污、磨料、抛光膏或保护膜残留;
- 助焊剂活性、用量或适用对象不匹配;
- 焊料表面氧化或焊料体系不适用;
- 铜件散热过快,设备设定温度相同但焊点实际温度不足;
- 剪切、打磨形成毛刺、变形层或二次污染;
- 材料牌号、合金元素、纯度或加工状态与标称信息不一致。
这些路径可能单独存在,也可能叠加。不能因为换了一块铜能焊,就立刻把全部责任归给材料;但当清洁、切面和受控焊接对照都指向同一批材料时,也不能继续只在表面处理药水上打转。
材料选型应提前包含焊接要求
如果铜部件后续需要软钎焊、钎焊或承担电连接功能,材料选型阶段就应把焊接方法、焊料体系、接头结构和可靠性要求写进去。
不能只确认“是不是铜”,也不能只看导电率或外观。真正需要确认的是:这批材料是否满足该产品的加工和服役要求。
结论
铜件拒焊,先查表面没有错。
但酸洗、抛光、打磨甚至切开后都没有改善,而已知可焊铜材在受控条件下表现正常,就应该把材料牌号、实际成分、加工状态和焊点热过程纳入排查。
先做严格对照,再决定问题来自表面、焊接体系还是材料。别一直换药水,先确认问题到底跟着哪一个变量走。